做CNC塑胶手板打样,不少研发朋友以为丢一张图、传一个模型就够了。干机加工的都懂,真正决定交期和良率的,往往是图纸、3D模型和工艺要求是否完整。文件给得细,CNC精密加工才能少猜、少返工;像深圳机加工手板这种讲究响应速度的场景,资料清楚,最快3天出件才有把握。
图纸不是只画外形,公差和装配关系得说清
塑胶手板和金属手板不同,但图纸逻辑一致。2D图纸至少要有关键尺寸、公差、基准、表面粗糙度、倒角、装配孔位和检测要求。做ABS手板或PC透明手板时,外形看着差不多,装配间隙、卡扣位置、螺丝柱高度差一点,试装就会松或紧。如果是铝合金手板,6061、7075的夹持面、加工余量和形位公差更得写明白,否则CNC铣削到后段才发现基准不稳,精度很难兜住。
3D模型别“能打开就行”,要按CNC加工来给
3D模型建议给STEP、IGES、Parasolid等通用格式,版本唯一,命名清楚。复杂曲面、薄壁、拔模、卡扣、加强筋这些细节,最好一次给全。做模型外壳定制或结构手板时,工程师会看最小壁厚、尖角应力、透明件加工风险,比如PC容易开裂、亚克力抛光要防雾、POM精度好但内应力要控制。说白了,模型不是只用来“看”,它要能指导装夹、走刀和检测。
工艺要求越具体,塑胶手板越不容易返工
打样文件里,工艺要求常被忽略。材料要写清楚:ABS、PC、PMMA、POM、PP、PE、PA6/PA66,还是铝合金、不锈钢、铜。用途也要说明:外观手板看颜色和质感,功能手板看强度和装配,结构手板看试装和受力。表面处理别只写“美观”,喷油、打磨、抛光、丝印、镭雕、阳极氧化最好逐项确认。文件越具体,塑胶手板加工越能一次到位。
不同场景,文件重点也不一样
电子数码外壳重点在外观、透明度和装配缝隙;汽车金属支架重点在强度、孔位和形位公差;医疗设备配件重点在材料安全、结构手板试装和表面处理一致性。文件里把这些场景写清楚,CNC手板加工厂家才能判断该用CNC塑胶手板、铝合金手板,还是先做3D打印快速验证。
文件齐了,深圳机加工手板才能把周期压住
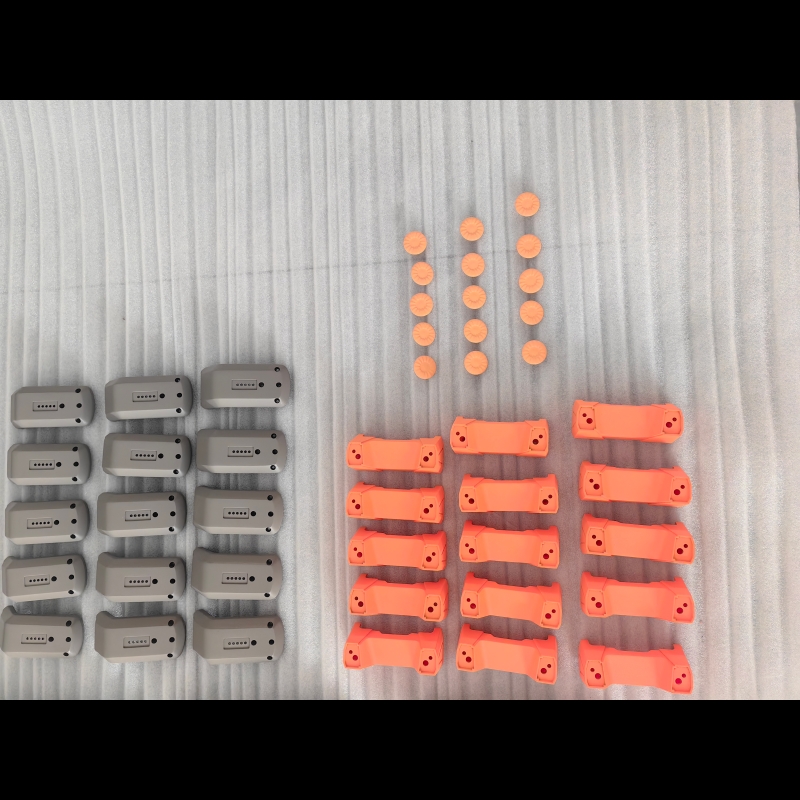
在聚淼手板的机加工场景里,资料完整会直接影响排产。深圳沙井2000㎡工厂、100+台CNC加工设备,配合资深机加工工程师1对1对接,能把图纸、模型、工艺要求拆成可执行工序。塑胶和金属多材质一起打样时,还能用3D打印辅助快速验证外观,机加工验证后再做小批量硅胶复模,形成建模、机加工打样、手板成品、小批量交付的一站式链路。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东