做CNC塑胶手板加工的朋友都懂,深腔结构一旦处理不好,排屑、刀具和表面质量会连环出问题。像 ABS 手板、PC 手板、亚克力手板这类塑胶件,切削热、让刀和崩边比金属更敏感;深圳机加工手板厂里常见的深腔外壳、功能槽、装配位,往往图纸看着简单,机台上一跑就露馅。
深腔塑胶手板,先把排屑理顺
塑胶手板深腔最怕“切屑堆在槽里,再被刀具压一遍”。尤其是 CNC ABS 手板加工时,材料偏软、容易粘刀,碎屑排不出去就会划伤腔壁。通常建议粗精分开:粗铣用较大步距和短悬伸刀具,优先把空间清出来;精铣再用小切深收尺寸。深槽可分层下刀、螺旋插补,配合气吹或吸尘,别让切屑二次挤压。
刀具怎么选,决定精度和表面
做精密塑胶手板加工,刀具不是越硬越好,而是要锋利、低切削力。PC 手板加工要注意应力开裂,PMMA/亚克力手板加工要防崩边,POM 手板加工则容易缠屑。深腔件尽量选高刚性刀杆、短悬伸、合适螺旋角,转速和进给按材料调。说白了,塑胶件不是靠“硬啃”,是靠稳定切削把表面质量做出来。
表面质量怎么保,后处理也要提前规划
塑胶结构手板往往还要喷油、打磨、抛光、丝印或镭雕,透明件 CNC 加工更看刀路纹理。深腔内壁如果留下明显接刀纹,后续喷漆会放大瑕疵。聚淼手板机加工做塑胶/金属多材质一站式时,通常会在建模阶段就考虑拔模、清角和可加工性,资深机加工工程师 1 对 1 对接,深圳沙井 2000㎡工厂、100+ 台 CNC 加工设备支撑,塑胶手板打样最快 3 天,也能衔接铝合金手板、不锈钢件等金属手板验证。
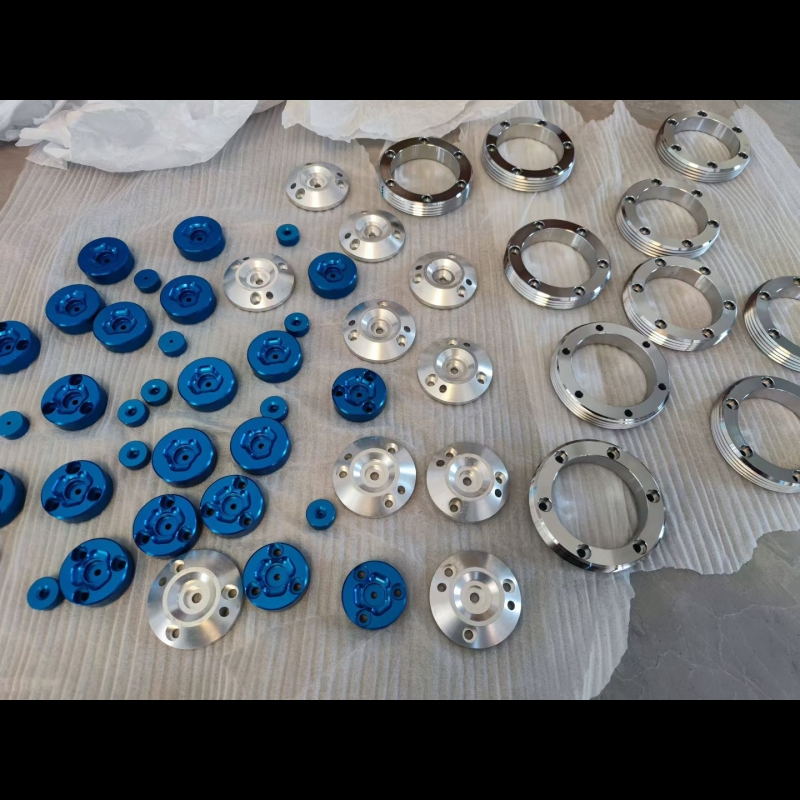
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构/装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东