做机加工手板的朋友都懂,研发最怕的不是没有图纸,而是图纸改了一轮,手板还在路上。尤其做塑胶手板时,外观、结构、装配和强度都要同时验证,CNC 塑胶手板加工就成了绕不开的一环。说白了,它不是把一块塑料塞进机床就完事,而是建模、编程、装夹、检测、表面处理串成一条线。
先判断:哪些塑胶件必须走 CNC
不是所有手板都要上 CNC。只是看造型、拿给客户过目,3D 打印或复模可能更快;但一旦涉及功能手板、结构手板、精密塑胶手板加工,CNC 机加工更稳。像 ABS 手板加工、PC 手板加工、POM 手板加工、亚克力手板加工,很多客户会拿它做卡扣、转轴、透明件、外壳支架。金属手板和铝合金手板也常和塑胶件配套验证,比如 6061 铝合金 CNC 加工做结构件,再配塑胶外壳做整机装配。
建模和编程:工程师得提前替客户想一步
干机加工的都明白,前期建模和 CAM 编程决定后面顺不顺。塑胶件不像金属那么“耐折腾”,薄壁一热就翘,PC 容易开裂,POM 尺寸收缩要算进去,PMMA 透明件还要防崩边。资深机加工工程师 1 对 1 对接时,会先看壁厚、圆角、拔模、装配位、公差,再决定刀具、转速、进给和分工序。CNC 精密加工不是只追求切得出来,而是让手板能测试、能试装、能给下一轮开模提供依据。
装夹和检测:精度不是嘴上说说
塑胶手板加工最怕装夹应力。夹太紧,件会变形;夹太松,铣削时震刀。常用真空吸盘、软爪、定制工装,把受力点分散开。首件检测也不能省,关键尺寸用卡尺、投影仪、三坐标看平面度、位置度和配合间隙。做深圳机加工手板,节奏快,客户常问“最快几天”,但真正能稳定交付,靠的是 100+ 台 CNC 设备、工艺复盘和检测闭环,而不是盲目赶机台。
表面处理:让手板更像“成品”
很多塑胶手板不是切完就能用,还要打磨、抛光、喷油、丝印、镭雕,金属件再做阳极氧化。透明亚克力手板加工要抛光到不发雾,外观手板要喷涂均匀,结构手板则更看重装配手感。聚淼手板做的是全链路:建模、机加工打样、手板成品、小批量交付,塑胶、金属多材质多工艺一起接。深圳沙井 2000㎡工厂,机加工打样最快 3 天,能帮研发把图纸更快变成可验证实物。
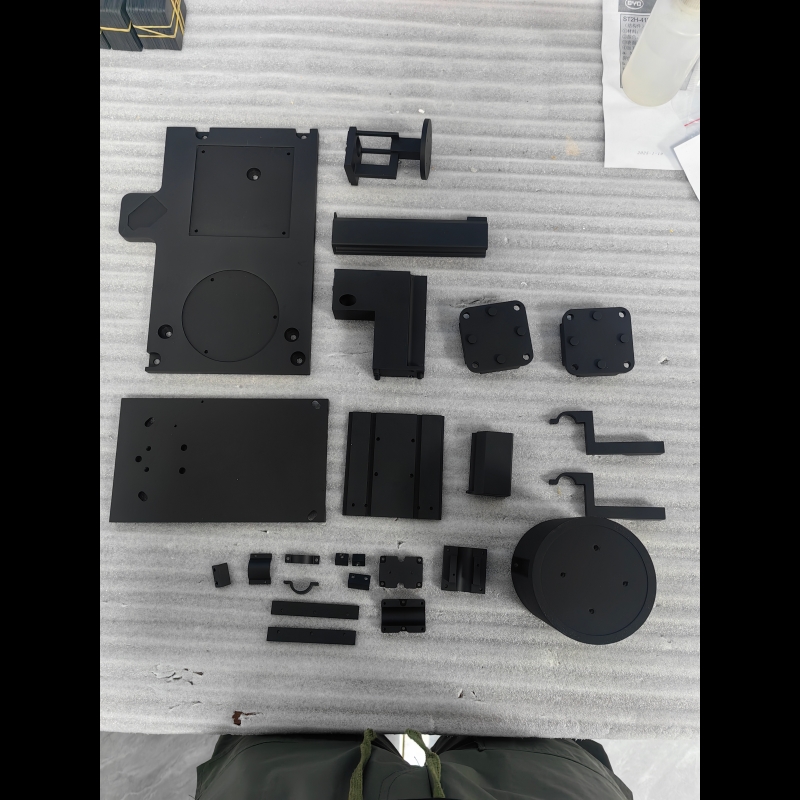
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东