做塑胶手板CNC加工,很多时候不是“能不能铣出来”的问题,而是图纸一拿到手,工程师就会先看壁厚、拔模和装配间隙。塑胶手板打样如果这三处没优化,后面试装、外观验证、小批量复模都会被动。
壁厚不是越厚越稳,关键是别给变形留机会
在CNC塑胶手板加工里,壁厚太薄,夹持和切削时容易颤刀,ABS手板、PC手板、POM手板尤其明显;壁厚太厚,内应力释放慢,加工后可能出现翘曲、尺寸漂移。做精密塑胶手板加工时,我们通常建议主体壁厚尽量均匀,常见控制在1.5mm到3mm左右,转角用圆角过渡,避免突然增厚。像塑胶功能手板加工需要受力,局部可以加厚,但最好通过加强筋分散应力,而不是整片堆料。
透明件CNC加工也要单独看。PMMA手板加工、PC透明手板加工如果壁厚不均,抛光后容易看到内应力纹;尼龙零件CNC加工则要考虑吸湿和尺寸变化,装配前留足稳定时间。
拔模不只是注塑的事,也影响装配和外观
很多人觉得塑胶手板CNC加工是减材成型,不需要拔模。说白了,如果你的手板只是单件验证,直壁也能做;但塑胶外观手板加工、塑胶结构手板加工往往要为后续模具和试装留余地。侧壁加1°到3°的拔模,能让卡扣、螺丝柱、定位面更容易脱模,也能减少装配时的刮伤和应力集中。
像PC+ABS手板加工、ABS手板加工这类常用材料,拔模设计还能降低后续喷油、打磨、抛光时的边角积漆和亮边问题。透明亚克力手板加工更要注意,拔模角太急,边缘容易崩裂,外观段差也会明显。
装配间隙别追求“越紧越好”,公差要给试装留余地
做机加工手板的朋友都懂,塑胶件和金属件不一样,热胀冷缩、切削应力、夹持变形都会影响试装。塑胶手板CNC加工如果把间隙卡得太死,样品第一次装配就可能干涉;间隙太大,又会段差明显、卡扣松、螺丝柱偏位。一般外观面段差和装配间隙,我们会建议先按0.15mm到0.3mm控制,卡扣位再根据材料弹性微调,螺丝柱孔位也可以预留一点修配余量。
像POM塑胶零件加工,尺寸稳定性不错,可以偏紧一点;PC手板加工要注意开裂风险,过盈配合别太激进;PA6、PA66手板加工则要考虑湿度变化。深圳CNC塑胶手板加工经常赶交期,塑胶手板最快几天能出货,但越是CNC手板加工周期紧,越要把公差和装配逻辑提前确认清楚。
把设计优化落到工厂里,才能少返工
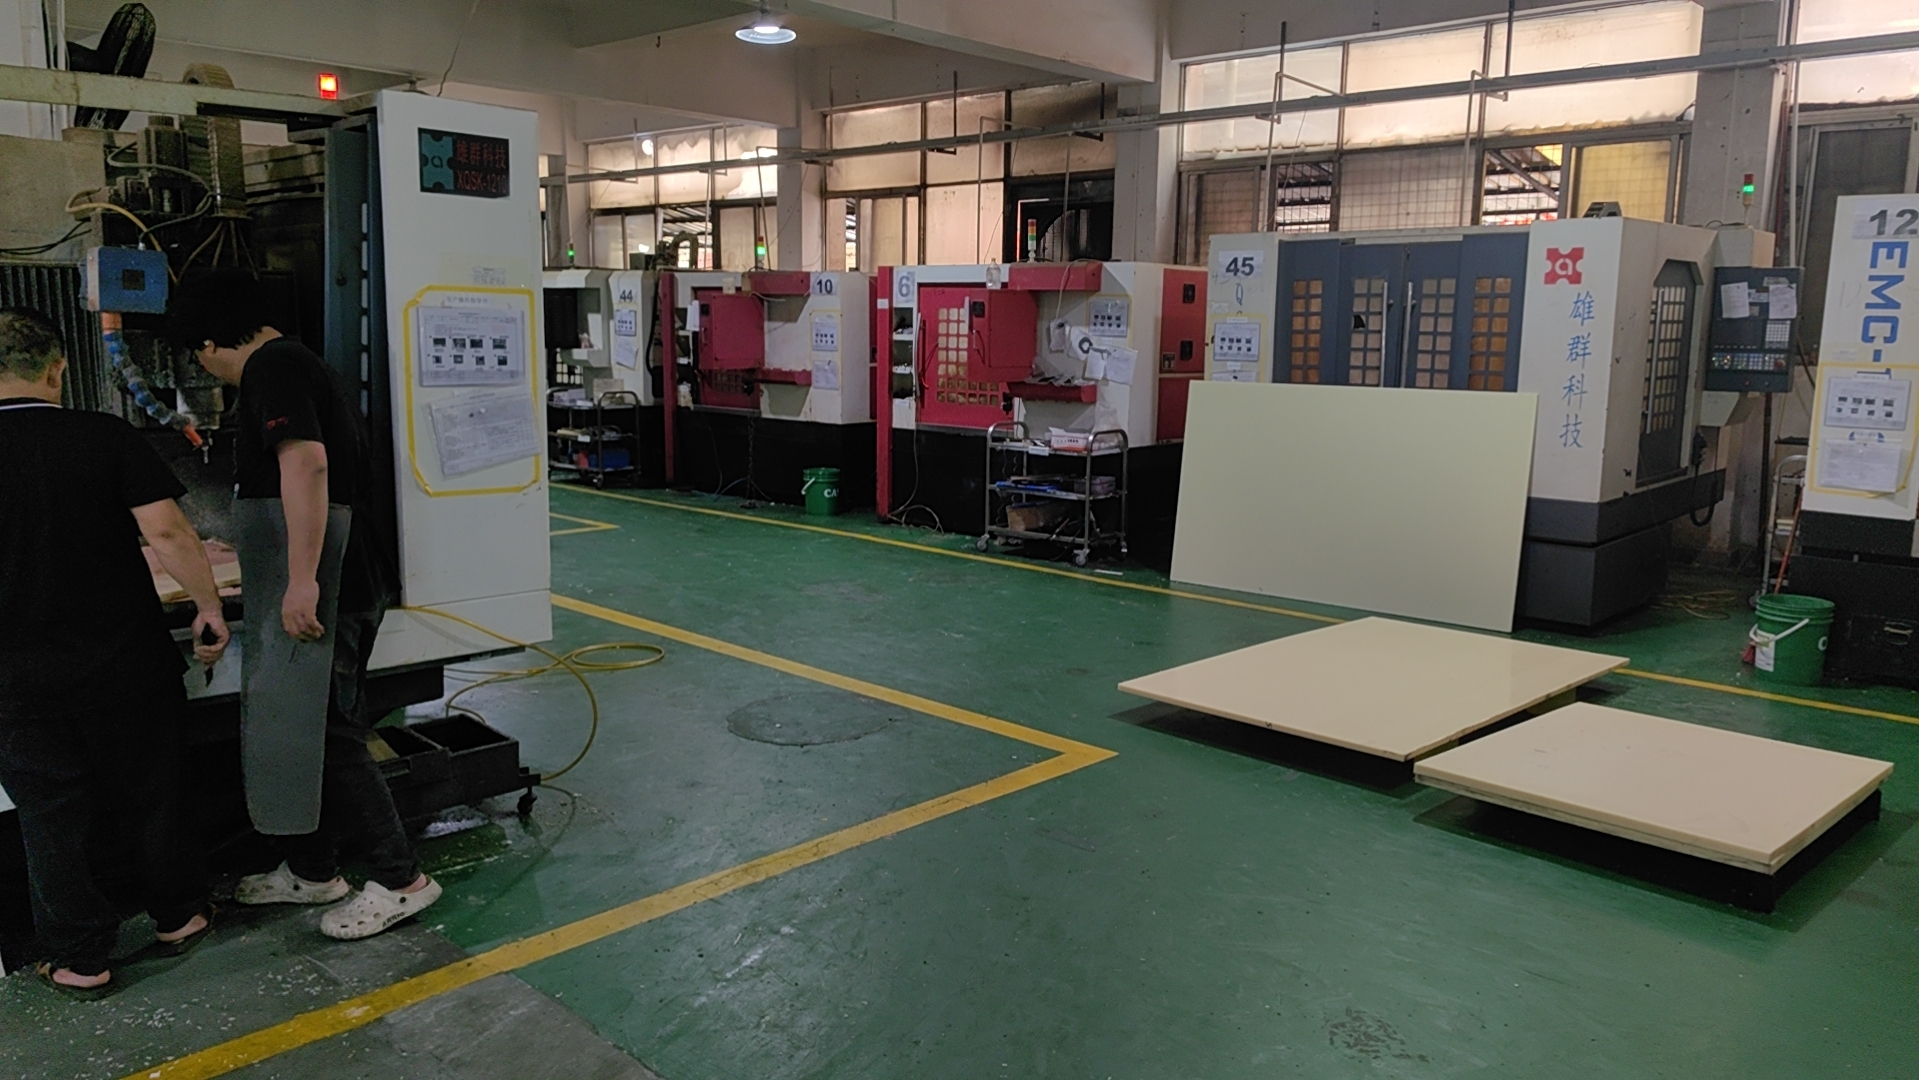
聚淼手板机加工在深圳沙井有2000㎡工厂、100+台CNC加工设备,塑胶、金属多材质多工艺都能在一站式链路里完成。资深机加工工程师会1对1对接图纸,从壁厚、拔模、装配间隙开始优化,再结合3D打印辅助外观验证、小批量硅胶复模试制,以及喷油、打磨、抛光、丝印、镭雕、阳极氧化等表面处理,把建模、CNC手板打样、结构强度验证和小批量交付串起来。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东