做机加工手板的朋友都懂,PC 手板看着通透漂亮,真上 CNC 机台却容易翻车:切着切着出现白纹,拆夹后边缘开裂,甚至透明件像碎冰一样崩边。说白了,PC 聚碳酸酯不是不能加工,而是怕内应力、怕热、怕装夹“硬碰硬”。
先别急着下刀,把开裂风险拆开看
PC 手板开裂,多数不是刀太快,而是材料内部应力没释放。透明塑胶手板经过挤出、注塑或库存存放后,本身可能带着残余应力。直接大余量切削,热量一集中,应力就沿着薄壁、尖角、孔位释放出来。干过 CNC 塑胶手板加工的工程师都知道,先做去应力退火,比后面补救省心得多。温度和时间要按板材厚度、结构复杂度来定,不能一刀切。
透明件切削要点:锋利、轻切、别让刀口拖刀
PC 透明件切削最怕钝刀。刀口一钝,不是切,是挤,表面白雾、微裂纹马上出现。CNC 加工 PC 手板,通常选前角较大的锋利刀具,刃口抛光,避免崩口。切削参数要“快而不重”:高转速、小进给、小切深,多道轻切。粗加工留 0.2-0.5mm 精余量,精加工再修透明面。走刀别一条线硬啃,尽量让切削方向顺着透明面,减少崩边。排屑也要顺,透明件尤其怕切屑二次刮伤,压缩空气吹屑比闷着切更稳;遇到溶剂敏感场景,冷却方式更要提前确认。
装夹别太用力,透明面要“软保护”
很多开裂不是切出来的,是夹出来的。PC 手板薄壁多、透明面要求高,虎钳硬夹很容易应力集中。深圳机加工手板现场做这类件,一般会包软爪、垫聚氨酯或铜皮,让夹紧力分散。复杂件别只靠两点夹,最好做专用夹具,增加底面支撑。精加工阶段,夹点尽量避开外观面和装配孔,能真空吸附、蜡模定位,就别硬压。说白了,装夹稳不等于夹得狠。
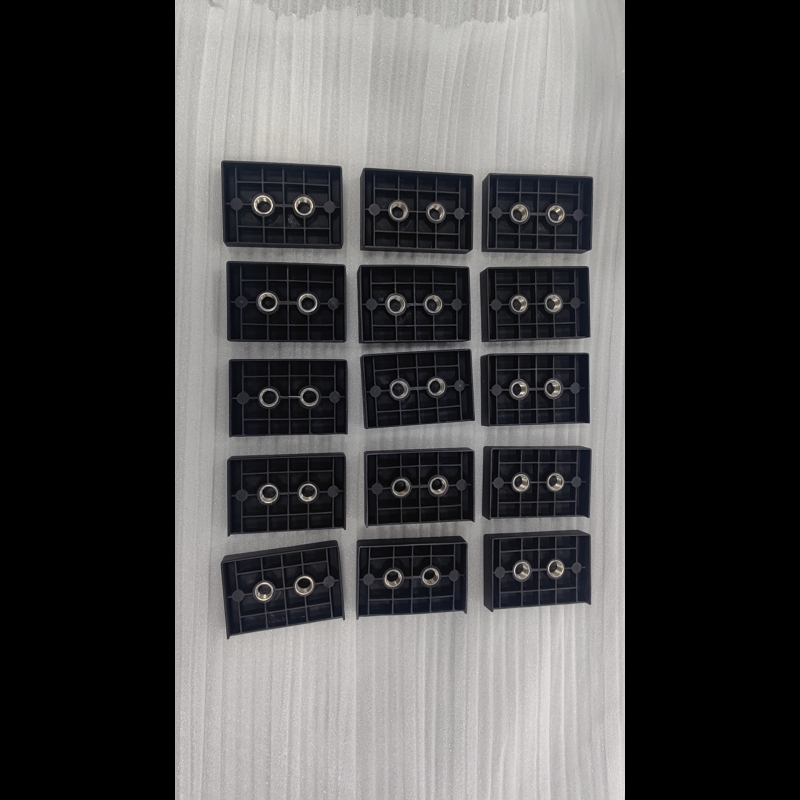
聚淼做 PC 手板,不只是把透明件切出来
在聚淼手板机加工里,CNC 精密加工 PC、ABS、PMMA、POM、尼龙等塑胶手板,核心是验证外观、结构强度和装配关系。深圳沙井 2000㎡工厂、100+台 CNC 设备,让多材质、多工艺能在一站式里闭环。遇到交期紧,资深机加工工程师 1 对 1 看图纸,从建模、机加工打样到小批量交付都能接,最快 3 天出样。同一条产线也能做 6061/7075 铝合金手板、不锈钢、铜等金属手板,后续还能接打磨、抛光、丝印、镭雕、阳极氧化,必要时用 3D 打印辅助验证外观,或用小批量硅胶复模做试制。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东