做机加工手板的朋友都懂,6061铝合金手板看着不复杂,真正上CNC精密加工时,夹持、走刀、去应力和表面处理哪一步没想清楚,交期和精度都会拖后腿。像电子外壳、支架这类金属手板,图纸给了不等于能直接铣,尤其是薄壁、深腔、配合面,前期工艺拆解比设备数量更关键。
什么时候必须上CNC机加工手板
如果手板只是看外观,3D打印树脂、PA12或复模可以快;但只要涉及装配、强度、螺纹、公差配合,CNC精密加工仍是稳的选择。6061铝合金适合做结构件和外壳,强度、重量和机加工性比较均衡。塑胶手板如ABS、PC、POM、PMMA也有自己的问题,PC要防应力开裂,PMMA透明手板要控制刀纹崩边。说白了,机加工手板不是单纯把料铣出来,而是让样件能真实参与测试。
6061铝件切削流程要避开哪些坑
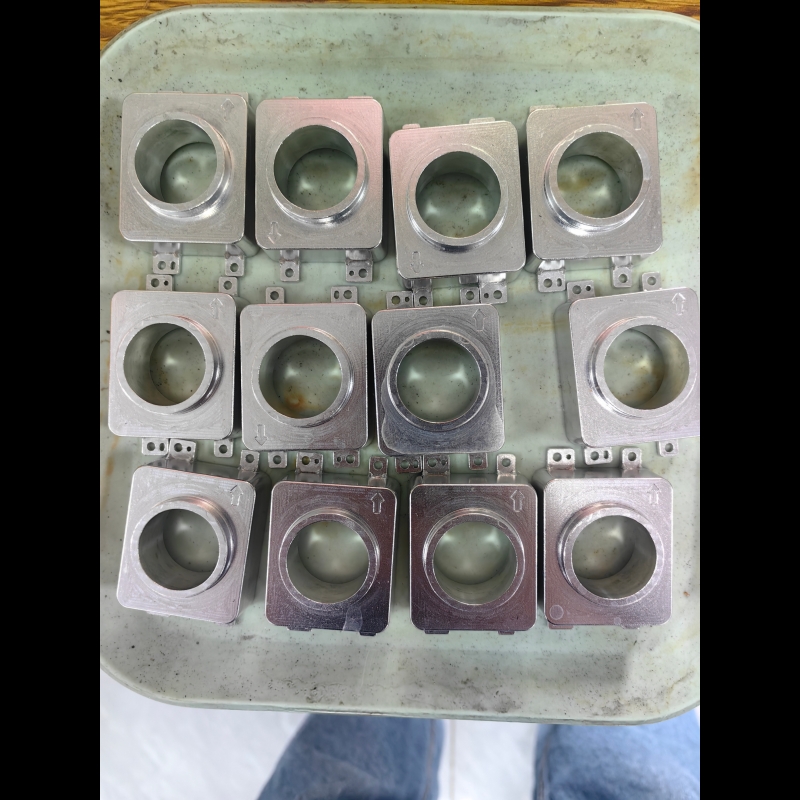
深圳机加工手板项目里,6061铝件常见尺寸在几十到几百毫米,薄壁低于1.5mm就要谨慎。第一步通常是粗铣去余量,留0.3-0.5mm精加工余量;第二步半精铣释放应力;第三步精铣关键面、孔和槽。切削参数不能只看硬度,铝合金粘刀时,刃口锋利、排屑顺畅比高转速更重要。像汽车金属支架这类件,基准面先做出来,再翻面找正,能减少多次装夹带来的位置误差。常规尺寸公差可做到±0.02mm,关键配合面还要结合装夹和材料状态确认。
表面处理不是最后才想
6061铝合金手板常做阳极氧化、喷砂、抛光、丝印、镭雕,有时还要和塑胶手板、不锈钢或铜件装配。这里有个经验:阳极氧化前,外观面尽量一次铣到位,去毛刺、清洗不彻底会留下斑点,补焊、打磨过度也会影响色差和膜厚。喷油件要看底材平整度,CNC刀纹太深会放大到漆面。聚淼手板在机加工、打磨、喷油、阳极氧化之间做衔接,能把多工艺对接的麻烦尽量收在工厂内部,避免客户在几家厂之间来回追。
从打样到小批量,交期怎么跑出来
做CNC手板加工,很多研发同事最怕图纸到了、工艺还没定。资深机加工工程师一对一对接,能提前判断哪些尺寸可放宽、哪些面必须保公差。深圳沙井2000㎡工厂和100多台CNC设备,让塑胶、金属多材质手板可并行排产。简单件最快3天出货,复杂件把风险拆成粗加工、精加工、表面处理三段反馈。从模型外壳定制、机加工打样、手板成品到小批量交付,路径越短,验证越不断档。单件样件也能排产,小批量试制可结合硅胶复模或批量CNC。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构、装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东