做塑胶手板CNC加工,尤其是CNC PP手板、CNC PE手板,最烦的不是尺寸差一丝,而是下机后慢慢翘、装不上。干过塑料手板加工的人都明白,PP、PE这类材料看着“软”,实则对热、夹持和残余应力非常敏感。
低熔点不是小问题,切削热会悄悄改变形状
PP、PE熔点低,加工区温度一旦升高,材料局部会接近软化状态。刀具切削、摩擦生热和冷却不均叠加,精密塑胶手板加工很容易出现热胀冷缩式变形。说白了,尺寸在机台上看着合格,等应力释放、温度回落,薄壁、长槽、圆弧面就可能偏。相较ABS手板、PC手板、POM手板,PP和PE对温度更敏感,也更考验CNC塑胶零件加工的节奏。
夹持越紧,松手后越容易“弹回去”
做CNC塑胶模型加工时,很多工程师习惯用金属件思路夹料。PP、PE弹性恢复明显,虎钳或压板夹得越紧,松开后回弹越大。像塑胶结构手板加工这类需要装配验证的零件,夹持面应尽量分散受力,可用软爪、仿形夹具、真空吸盘或增加支撑块,让材料少受局部挤压。粗精分开、先释放应力再精铣,往往比一味提高夹持力更稳。
参数、刀路和结构,一起给变形“降压”
控制变形,不能只靠师傅经验。CNC精密加工PP、PE手板时,通常要锋利刀具、小切深、多走刀,减少切削热;粗加工后留余量,让材料释放一部分应力,再精铣。结构设计上,壁厚尽量均匀,转角做圆角,避免单边薄板。若同时需要金属手板或铝合金手板做支架,深圳机加工手板工厂可以把塑胶、金属、3D打印和复模放在同一流程里校验,减少来回改图。
聚淼这类工厂,优势在“少对接、快验证”
做机加工手板,交期紧、工艺杂,最怕图纸、夹持、表面处理多头对接。聚淼手板机加工在深圳沙井有2000㎡工厂、100+台CNC加工设备,资深机加工工程师1对1对接,从建模、塑胶手板打样、CNC精密加工到喷油、打磨、阳极氧化等表面处理,能走一站式。无论是塑胶快速样件加工、功能手板还是外观手板,急件最快3天给到,适合电子数码外壳、汽车支架、医疗配件等结构验证场景。
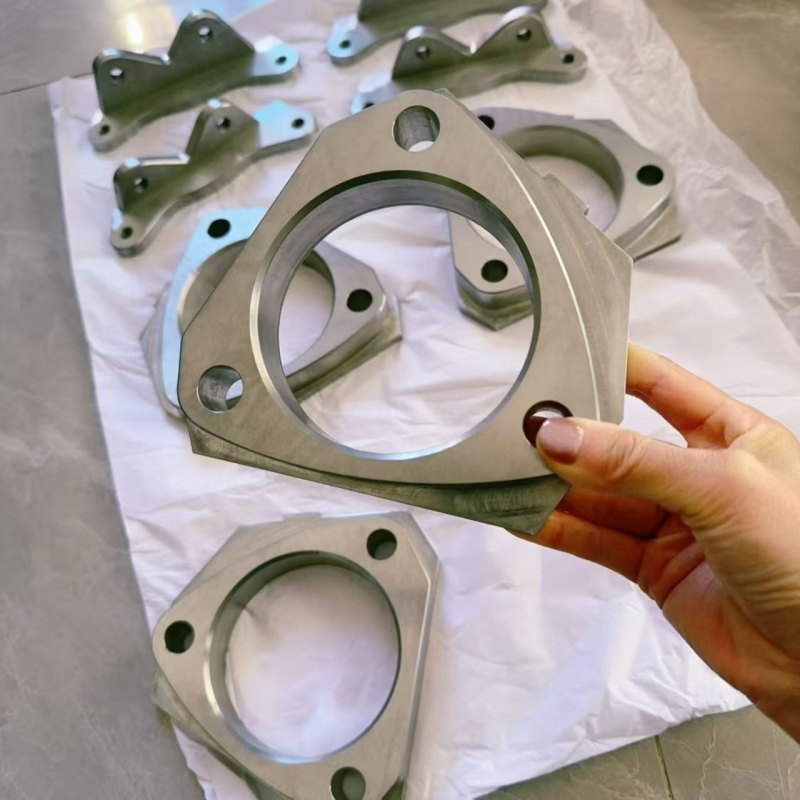
如果你正在做产品研发,需要PP、PE等塑胶手板或金属手板做结构、装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东