做CNC塑胶手板加工,质量管控不是等零件下机台再挑毛病,而是从图纸、材料、装夹、切削参数到检测标准,一路把风险压下来。塑胶手板模型加工最怕“外观看着还行,装配一上就偏”,尤其ABS、PC、亚克力、POM、PA66等材料,塑胶手板用什么材料不同,尺寸和外观的坑也不同。做深圳机加工手板这些年,我们更习惯把尺寸检测、外观检查和交付标准前置到图纸确认阶段。
质量管控不是最后一道工序
很多研发朋友以为塑胶手板只是“切出来”,其实CNC精密加工从图纸确认就开始了。工程师1对1对接时,会先看材料、公差、装配位和外观面。塑胶件怕切削热、内应力和吸湿变形,ABS手板加工尤其要注意;金属手板如铝合金手板更关注应力释放和装夹变形,像6061铝合金CNC加工,装夹和应力没做好,精度也容易飘。说白了,质量管控是工艺、设备和检测一起兜底。
尺寸检测:塑胶手板不能只靠“看着差不多”
塑胶手板尺寸检测要分三层:一般外形、关键装配、功能配合。普通塑胶手板加工可用卡尺、塞规、二次元检测;精密塑胶手板加工和塑胶结构手板打样,关键孔位、卡扣、螺丝柱、装配面必须重点量,必要时上三坐标或做检具校验。CNC塑胶手板精度多少,不能只看图纸公差,还要看材料、结构、温度和后处理。交付前对关键尺寸多次复测,并保留检测报告,验收才有依据。
外观检查:透明件、白色件、装配面要分开看
外观检查不能凭感觉,CNC塑胶手板加工厂家要把标准落到可复现的检查项里。
- 透明件:CNC加工亚克力怎么做到透明?重点看刀纹、崩边、雾度、划痕;PC透明手板加工还要防开裂,切削参数和装夹要稳。
- 浅色ABS手板:看刀纹、毛刺、黑点、擦花,喷油前外观检查尤其关键。
- 装配面:卡扣、止口、螺丝柱、平面度要做试装验证,避免“单件合格、装配不行”。
- 功能件:POM手板加工、PA66手板加工常用于耐磨和结构强度验证,外观可接受范围要提前确认。
不少客户问CNC塑胶手板多少钱、塑胶手板加工多少钱,其实价格和质量标准绑定:公差越严、外观越高、检测越全,成本自然不同。
交付标准:把“能不能用”落到报告里
塑胶手板交付不是简单装箱,而是一套可追溯的质量闭环。交付内容通常包括图纸版本、材料牌号、尺寸检测报告、外观检查记录、表面处理说明、装配验证结论和包装防护方式。喷油、打磨、抛光、丝印、镭雕、阳极氧化等工艺,要分别确认保护面、色差、附着力和运输磕碰风险。
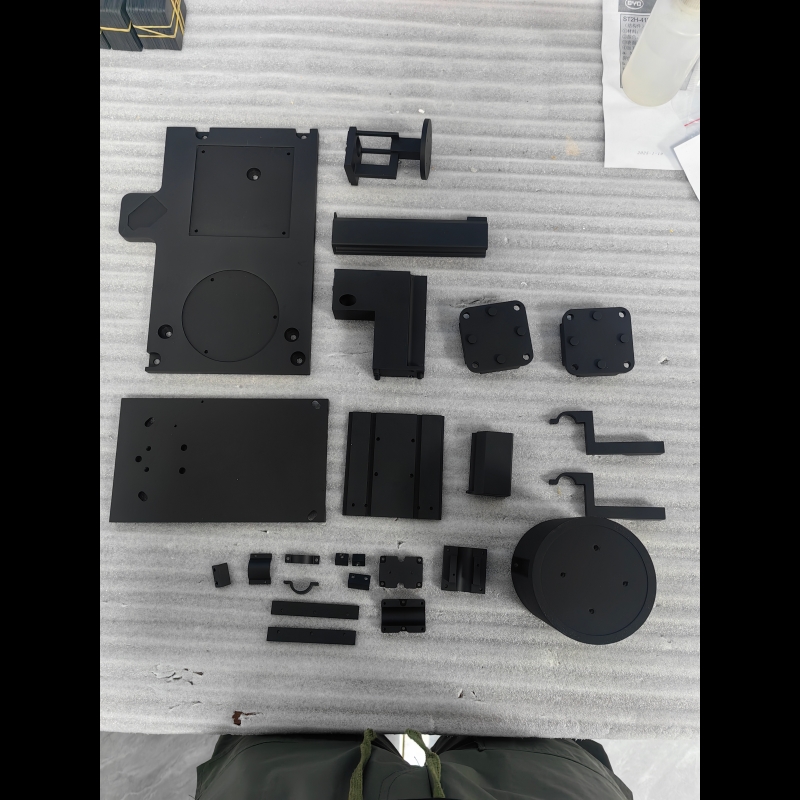
做深圳CNC塑胶手板,在聚淼手板机加工体系里,CNC塑胶手板打样不是孤立环节。深圳沙井2000㎡工厂、100+台CNC加工设备,支撑塑胶、金属多材质多工艺一站式交付;3D打印辅助打样可快速验证外观,小批量硅胶复模用于机加工验证后的试制,表面处理适配机加工件。机加工手板最快3天,塑胶手板最快几天要看结构、材料、检测要求和后处理;CNC手板加工周期不是越短越好,关键是把尺寸、外观、装配风险提前锁住。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东