做 CNC 铝合金手板的朋友都懂,图纸精度做到 0.02mm 只是第一步,样件交到客户手里,最后看的是表面状态。尤其是 6061、7075 这类金属手板,加工后如果不做喷砂、阳极氧化等表面处理,很容易把刀纹、夹伤、应力痕直接暴露出来。
先检查机加工状态
喷砂和阳极氧化都会放大缺陷。铝合金 CNC 铣削后,如果还有明显刀纹、毛刺、倒角不均,喷砂只会让表面更“糊”,阳极氧化则会把色差、斑点暴露得更清楚。做结构验证的铝合金支架,通常要先去毛刺、清角、清洗油污;薄壁件还要评估加工应力,避免后续尺寸回弹。
塑胶手板的思路不能直接套过来。ABS 手板、PC 手板、POM 手板、亚克力手板常见打磨、抛光、喷油;透明件如 PMMA、PC 透明手板,还要控制崩边和雾度。金属件和塑胶件的工艺路径不一样。
喷砂:把加工件变成产品面
喷砂常用于 CNC 铝合金手板,作用是统一表面纹理,让金属件呈现哑光、均匀、低反光状态。关键在磨料粒径、角度、气压和遮蔽。像 120#、180#、240# 砂粒出来的纹路不同,越细越接近缎面,越粗越有金属粗感。
如果零件有配合面、螺纹孔、卡槽,喷砂前要做遮蔽。否则砂粒冲进深腔,清理不干净,后续装配和检测都会踩坑。喷砂后如果继续做阳极氧化,表面更干净,附着也更稳定。
阳极氧化:不只是上色,更是膜层管理
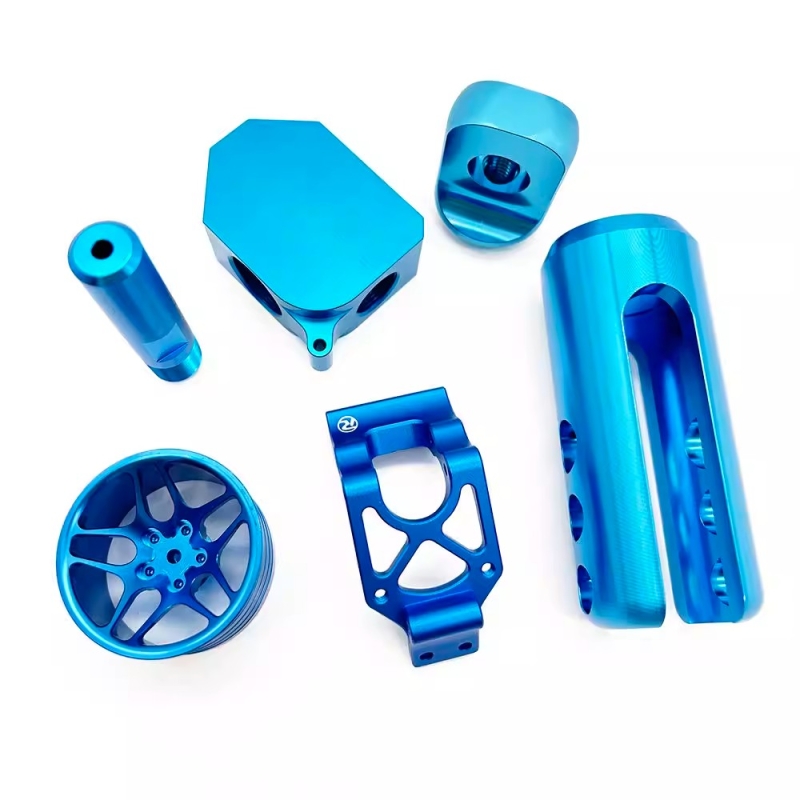
阳极氧化是铝合金手板更正式的表面处理方式。常见硫酸阳极氧化可做透明或带色膜,黑色氧化适合电子数码外壳、结构件外观样件;硬质阳极氧化更耐磨,适合强度验证的支架、夹具、金属结构手板。
做精密 CNC 加工时,如果图纸有装配间隙,必须提前确认膜厚。常规氧化膜厚可能在十几到二十几微米,硬质膜可能更厚。对公差敏感的面、螺纹、定位销孔,通常要做遮蔽或预留尺寸。否则样件单看没问题,装到客户样机上就紧、就偏、就刮。
深圳机加工手板怎么更快闭环
快速验证外观、控制成本,喷砂更直接;需要金属质感、耐腐蚀、颜色一致,阳极氧化更稳。很多项目会走“喷砂 + 阳极氧化”的组合。做深圳机加工手板,聚淼在沙井有 2000㎡ 工厂、100+ 台 CNC 加工设备,覆盖塑胶手板、金属手板、铝合金手板等 CNC 精密加工,常规机加工打样最快 3 天,可把建模、CNC 加工、3D 打印辅助验证、小批量硅胶复模、喷砂、阳极氧化、喷油、丝印、镭雕放在一条链路里推进。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东