做机加工手板的朋友都懂,塑胶件最怕的不是尺寸跑偏,而是交付前突然翘边、裂口。尤其CNC加工塑胶手板时,材料本身有内应力和吸湿性,刀路、装夹、冷却没处理好,ABS、PC、PMMA、POM都会给你颜色看。说白了,变形开裂不是运气问题,是材料稳定性和加工要点没对齐。
塑胶手板为什么会变形开裂?先分清材料脾气
常见材料里,ABS手板加工相对稳定,但薄壁件、尖角位容易应力集中。PC塑胶手板抗冲击好,却对切削热和溶剂敏感,内应力没释放,后期装配一拧就裂。PMMA亚克力手板做透明件很亮,但脆、怕震刀,崩边和微裂纹常在抛光后才暴露。POM、PP、PE这类工程塑料切削性好,但收缩率和蠕变会影响精密塑胶手板加工的尺寸。PA6、PA66尼龙手板吸湿后尺寸会变,干态和湿态校验结果可能差一截。PC+ABS、PET、PVC、PPS、PEEK等塑胶样件加工,也要提前确认材料批次、干燥状态和装配受力。
CNC加工塑胶手板,哪些工艺要点容易踩坑?
装夹是第一道坑。塑胶不像铝合金手板那样耐夹,夹具一紧,局部变形就直接写进尺寸里,软爪、垫胶和分次夹紧往往更稳。刀路是第二道坑,CNC精密加工塑胶件时,高转速、低进给、小切深、顺铣优先,能减少切削热和毛边;透明件CNC加工更怕震刀,PMMA手板加工要控制刀尖状态和冷却。应力释放是第三道坑,厚壁PC、ABS或复杂曲面塑胶手板模型加工,最好在粗精加工之间留时间,必要时退火,别把内应力一路带到成品。
金属手板和塑胶手板怎么搭配验证?
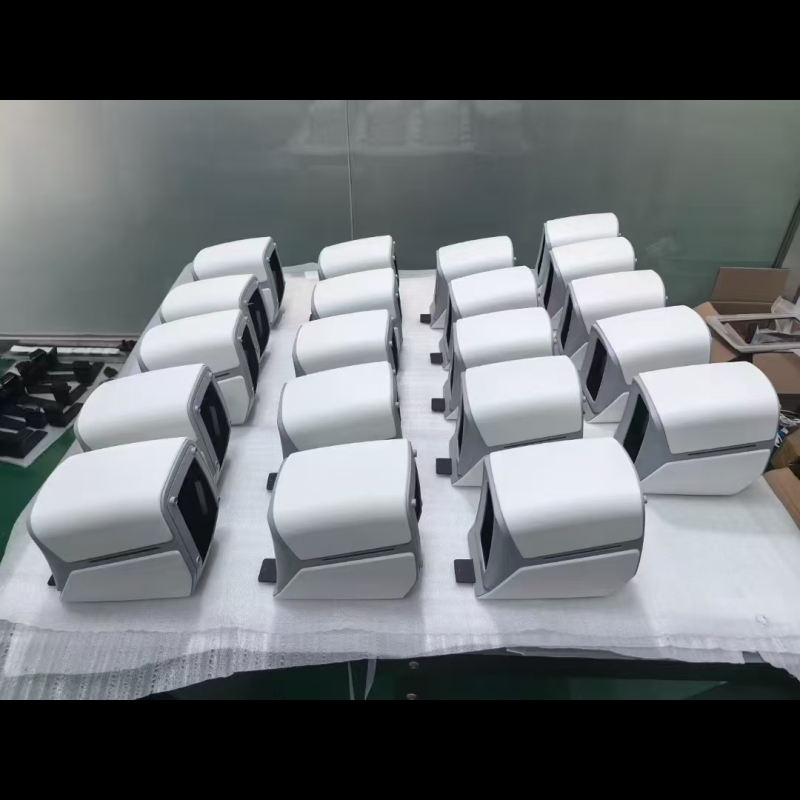
很多产品不是单一材料。外壳用ABS、PC、PMMA做外观手板加工,支架用6061/7075铝合金手板做结构验证,再配不锈钢、铜等CNC精密加工件。深圳机加工手板场景里,塑胶快速样件和金属样件经常要装到一起看间隙、螺丝柱、卡扣和散热。像聚淼手板这样做CNC塑胶手板、CNC塑料手板、金属手板一站式服务的团队,会按图纸拆工艺:外观件走CNC塑胶手板打样,强度件走铝合金CNC加工,需要小批量试制时再用硅胶复模辅助。深圳沙井2000㎡工厂、100+台CNC加工设备,资深机加工工程师1对1对接,机加工打样最快3天,对研发节点比较友好。
把变形开裂挡在打样阶段
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构/装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东