做CNC手板加工的朋友都懂,交期一紧,最怕的不是机器不够快,而是图纸、材料、装夹、后处理一环卡一环。尤其塑胶手板快速打样,真正决定周期的,往往不是主轴转速,而是前段评估有没有把风险拆掉。
塑胶手板打样,先别急着上机台
塑胶手板加工常见材料,像ABS手板、PC手板、PMMA手板、POM手板、尼龙手板,工艺脾气并不一样。ABS手板加工相对好铣,外观件打磨喷油也稳;PC透明手板要注意内应力,刀具和进给没控制好,容易开裂;PMMA亚克力手板要防崩边,透明件CNC加工后还要靠抛光和清洗拉回质感;POM塑胶零件尺寸较稳,但排屑和夹持要提前规划。说白了,塑胶手板模型加工不是拿到3D图就开干,而是先判断结构、壁厚、装配位和表面要求。
缩短CNC手板加工交期,关键在工艺路线
做CNC塑胶手板加工,想快,就要把工序排顺。复杂外观塑胶件通常先粗加工释放应力,再精加工保证尺寸;薄壁结构手板可以分次走刀,减少翘曲;需要丝印、镭雕、喷油的外观手板,最好把基准面和夹持位置提前留给后处理。CNC手板可以单件加工吗?当然可以,但单件更要提前确认基准,否则快是快了,尺寸不稳。金属手板也一样,像铝合金手板加工,6061、7075这类材料在结构验证里很常见,但装夹和刀路没考虑热变形,精度就容易飘;铝合金CNC加工后的阳极氧化、喷砂、抛光,也要和机加工基准匹配。深圳机加工手板讲究一站式,是因为建模、CNC精密加工、表面处理、装配校验最好由同一批工程师打通,减少来回沟通。
3D打印和复模,什么时候用,什么时候不用
不少研发会问,塑胶手板是不是3D打印更快?举个例子,如果只是验证外观轮廓,树脂或PA12的3D打印确实快;但如果要做塑胶功能手板、结构手板、装配试装,或者需要材料强度和尺寸稳定性,CNC手板加工更稳。小批量试制阶段,硅胶复模能补量,但前期仍建议用机加工手板把结构、公差、表面质感先校验清楚。塑胶快速样件加工不是越简单越好,而是要让样品能代表真实量产状态。
聚淼手板机加工,把交期压到3天的底气
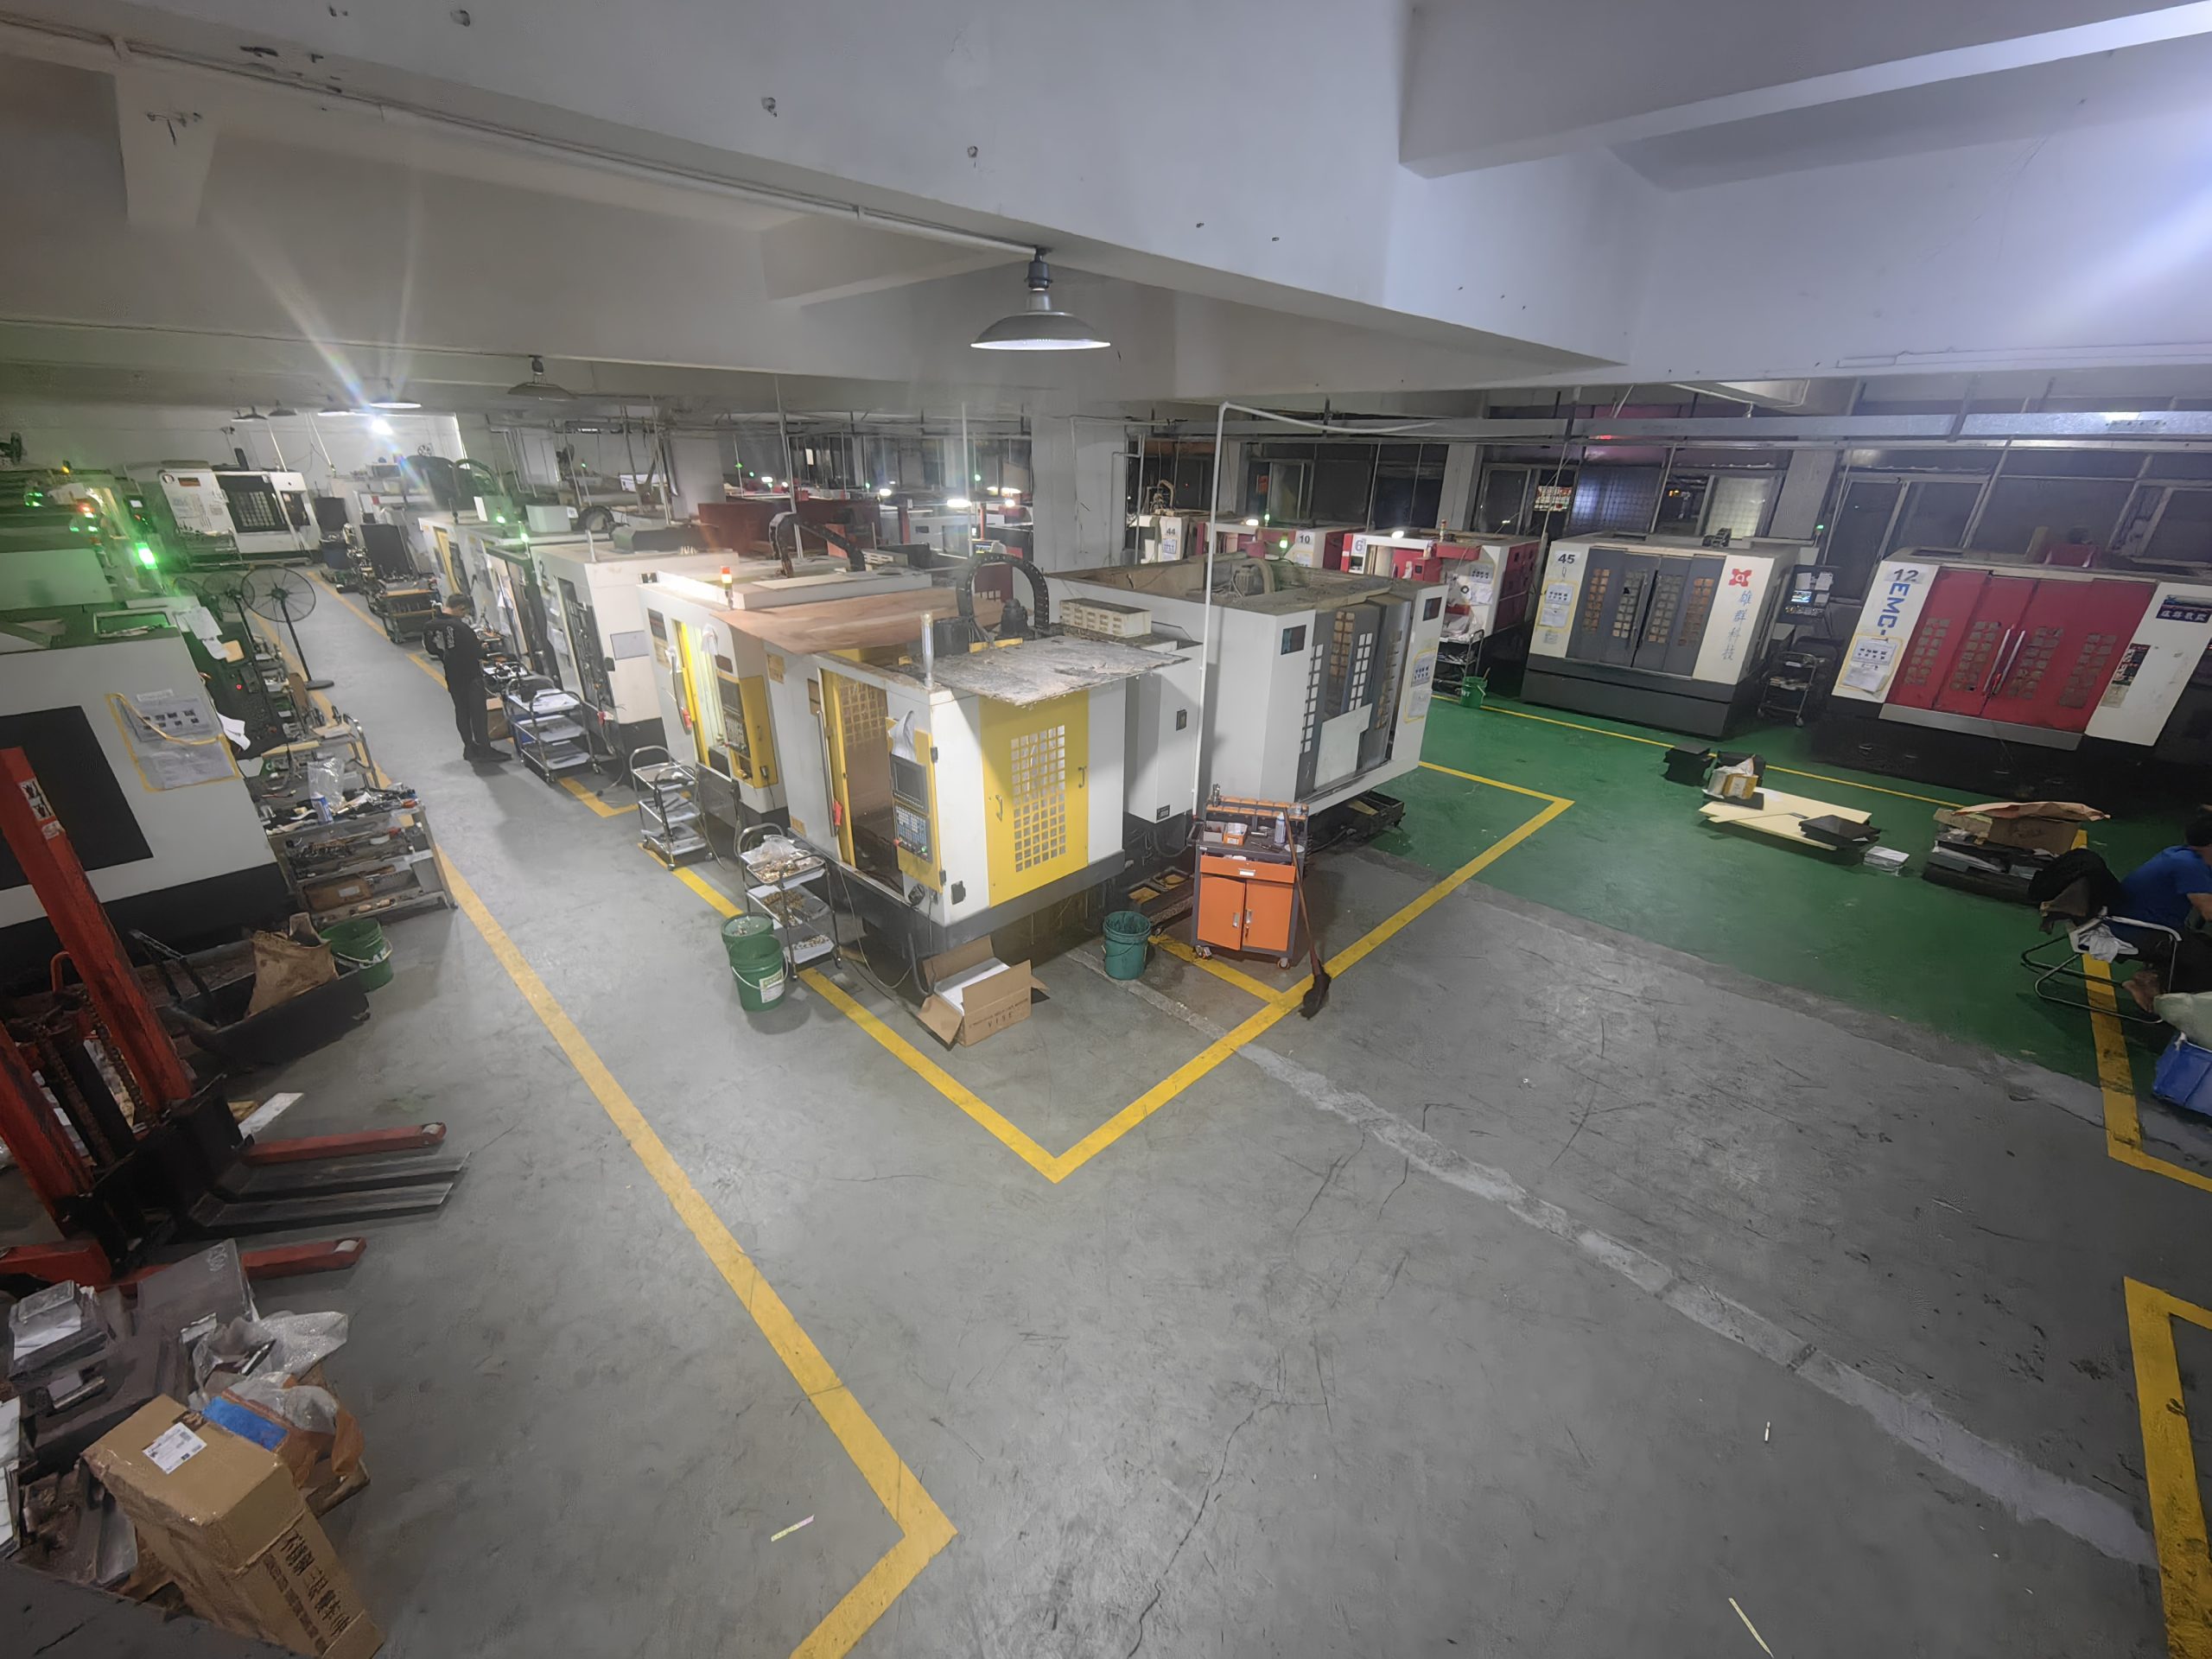
聚淼手板机加工长期做塑胶手板、金属手板、CNC精密加工件,作为深圳CNC塑胶手板和塑胶手板加工场景里的机加工手板厂家,深圳沙井2000㎡工厂、100多台CNC加工设备,让塑胶/ABS/PC、铝合金6061/7075、不锈钢、铜等材质可以并行排产。资深机加工工程师1对1对接,从图纸评估、材料备料、刀路优化到喷油、打磨、抛光、丝印、镭雕、阳极氧化,尽量在同一链路完成。常规塑胶手板打样,最快可以压缩到3天左右;复杂结构件也会提前把风险点讲清楚,避免样品出来不能用,反而拖慢研发验证。
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构、装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东