做透明亚克力手板,最怕的不是尺寸跑偏,而是表面发白、雾蒙蒙,像隔了一层毛玻璃。PMMA/亚克力这类透明塑胶手板,想要“透亮”,关键不在最后一道抛光,而是从CNC精密加工开始,就把刀痕、应力、崩边和夹伤控制到最低。
为什么透明件更容易“翻车”?
干过机加工手板的都懂,金属件表面发暗还能靠喷砂、阳极氧化救一救,但透明件一旦留下刀纹,就是直接暴露。亚克力材料硬度不高、脆性明显,走刀太快、刀具不锋利、排屑不畅,都容易出现崩边、拉丝和雾面。装夹力稍大,还会造成局部应力,后续抛光越抛越花。
CNC参数怎么定,才不容易发雾?
透明亚克力CNC加工,通常走“高转速、小切深、快排屑”的思路。以PMMA手板为例,精加工阶段常采用锋利刃口的单刃/双刃铣刀或金刚石涂层刀具,转速相对金属加工更高,切深则控制在较小范围,避免一次性啃太多料。进给不能盲目追快,否则刃口拖料,表面会发亮但微观上仍有划痕。
冷却方式也要谨慎。亚克力不太适合大量油基切削液,容易引入应力或表面问题,现场常用风冷、雾状冷却或干净气吹,把碎屑及时带走。像深圳机加工手板项目里,不少工程师会把粗加工和精加工分开:先留余量,再小余量清刀,透亮感会稳定很多。
抛光工艺:不是越抛越亮,是越细越透
透明件抛光讲究逐级消除前道痕迹。一般从较细水砂逐步过渡到更高目数,再配合亚克力专用抛光膏或氧化铈抛光,用低速布轮或羊毛轮轻抛。这里有个坑:转速过高、压力过大,局部温度上来,表面反而会起雾甚至轻微熔痕。真正好的透亮,是手感滑、反光均匀,没有彩虹纹和细砂眼。
从手板到小批量,工艺链路要一起看
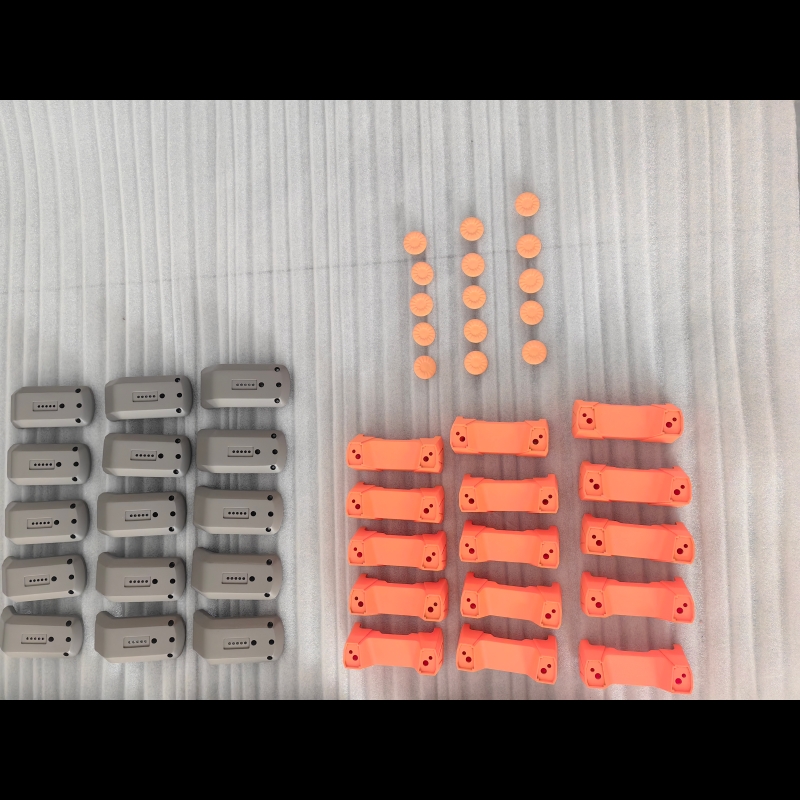
很多客户以为透明亚克力只是单独一个塑胶手板加工需求,其实后续装配、外观、强度验证都在一起。聚淼手板在接这类项目时,会把PMMA透明件、ABS手板、PC透明手板、铝合金手板等塑胶手板与金属手板需求放在一起统筹,配合3D打印辅助打样、小批量硅胶复模和表面处理,减少来回对接。
像电子数码外壳、展示模型、医疗设备配件等场景,透明视窗和结构件往往要同时验证。聚淼手板在深圳沙井有2000㎡工厂、100+台CNC加工设备,机加工打样最快3天,资深机加工工程师1对1对接图纸和工艺,塑胶/金属多材质一站式处理,更适合研发节奏紧、既要外观又要结构的项目。
如果你正在做产品研发,需要透明亚克力、塑胶或金属材质的机加工手板做结构/装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东