做透明件机加工手板的朋友都懂,亚克力、PC这类材料一旦崩边、划痕,外观立刻“废”。尤其在研发阶段,客户看的是通透感和边缘完整度,尺寸再准,表面一花也很难过。讲真,透明件CNC加工不是把图纸送进机台就行,材料、刀具、装夹、走刀和后处理都得顺着它的脾气来。
崩边不是偶然,多是刀具和走刀在“顶”材料
PMMA手板加工和ABS手板加工不同,亚克力脆、排屑差,刀具钝一点就容易把边缘撕掉。CNC塑胶手板常见做法是用锋利单刃或双刃铣刀,前角要大,刃口要干净,切削时尽量顺铣,让刀尖“切”而不是“挤”。走刀路径也要稳,薄壁、异形孔、圆角过渡处不能猛吃刀,分层让刀比一次切透更靠谱。像透明亚克力手板这种外观件,主轴转速和进给要匹配,太快会热雾,太慢会粘刀。
划痕防不住,往往问题出在装夹和周转
不少做塑胶手板加工的工程师踩过坑:工件本身没问题,夹爪一紧就印,搬运一碰就花。透明件CNC加工最好全程贴膜,夹持面垫软质垫片,能用真空吸盘或定制软爪就别硬夹。样件出货前,别只盯着尺寸,还要看边缘、孔位、装配面有没有二次擦伤。像CNC PC手板、CNC PMMA手板这类透明塑胶手板,表面保护比金属件更敏感,一个毛刺都可能放大成明显划痕。
透明件打样,后处理决定“能不能看”
亚克力手板加工最怕雾面、白边和应力开裂。简单抛光不一定够,复杂曲面件可能需要精细打磨、火焰或超声波清洗配合。PC透明手板加工还要关注内应力,切削后如果应力没释放,后续装配或清洗可能开裂。说白了,透明件打样是“先做准,再做透”,不是只靠CNC精密加工一步完成。
做深圳机加工手板,聚淼更稳在哪里
我们在深圳沙井有2000㎡工厂,100+台CNC加工设备,塑胶手板、金属手板、铝合金手板都能在一站式产线里衔接。遇到亚克力、ABS、PC、POM、尼龙等塑料手板打样,资深机加工工程师会1对1看图纸,提前判断崩边、变形、夹伤风险。常规件最快3天就能把样件交付,需要3D打印辅助验证外观、小批量硅胶复模试制,或者喷油、打磨、抛光、丝印、镭雕、阳极氧化等表面处理,也能接着做。
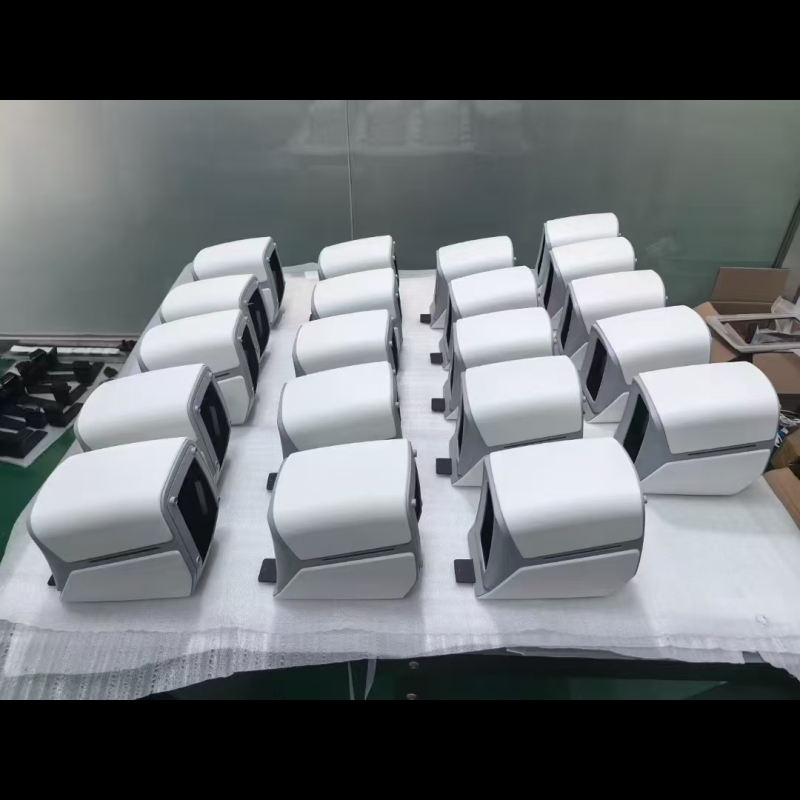
如果你正在做产品研发,需要亚克力透明件或塑胶、金属材质的机加工手板做结构/装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东