做 CNC 塑胶手板的朋友都懂,图纸标注一旦含糊,后面不是改刀路,就是改装配。尤其是 ABS 手板、PC 透明手板、PMMA 亚克力手板这类塑胶件,既要看外观,也要做结构验证,图纸怎么标,直接决定机加工手板能不能一次打对。
先分清用途:外观、结构还是功能
塑胶手板加工不是同一种标法。外观手板重点看面、光、色和边界;结构手板重点看卡扣、螺柱、止口和配合间隙;功能手板则要看受力和装配基准。图纸上最好写明“这个件是给人看的,还是给工程师测的”,否则 CNC 塑胶手板加工很容易在细节上跑偏。
公差不要“越紧越好”
不少研发习惯把塑胶件标成金属件精度,结果周期和成本都上去。其实塑胶件会受材料、夹持、切削热和应力释放影响,尤其 ABS 手板加工、PC 手板加工、POM 手板加工,关键尺寸要单独保,非配合尺寸可以适当放宽。孔位、卡扣槽宽、止口配合,建议用“基准面 + 局部公差”标注,方便 CNC 精密加工优先保装配。
外观面要标区域,不要只写“抛光”
塑胶外观手板图纸里,最怕一句“外观面抛光”。像透明件 CNC 加工,PC 透明手板、PMMA 手板、亚克力 CNC 加工,要区分可视面、非可视面、分模线、夹痕区。最好把 A 面、B 面或“外观保留区”框出来,并写明允许刀纹、允许圆角大小。尺寸合格但外观过不了评审,是机加工手板常见坑。
装配要点:留间隙,也要给定位
塑胶零件装配不是越紧越稳。卡扣、螺柱、导柱、孔位和止口,都要考虑塑胶件轻微变形和装拆损耗。比如 ABS 塑胶手板打样时,卡扣没有让位空间,试装很容易崩角;螺柱孔也不能只标直径,最好写明沉孔、底孔和允许间隙。若塑胶件要和铝合金手板或金属结构件配合,图纸基准更要统一,否则单件没问题,一装配就干涉。
图纸确认后,打样和验证要接上
做深圳塑胶手板加工,不少客户不是缺图纸,而是缺“从图纸到实物”的对接。聚淼手板机加工会先按图纸做工艺拆解:哪些面走 CNC 铣削,哪些尺寸要保公差,哪些外观面需要打磨、抛光、喷油或丝印。需要快速验证时,也可用 3D 打印辅助打样;机加工塑胶手板验证通过后,再进入小批量硅胶复模或表面处理交付。
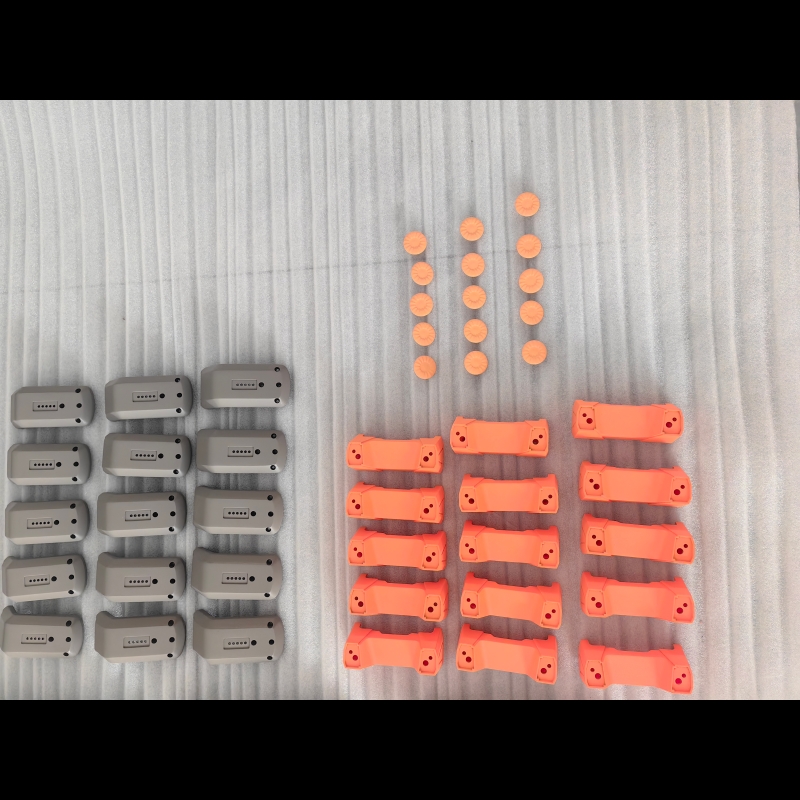
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东