塑胶手板CNC加工,装夹不是“夹住就行”
做机加工手板的朋友都懂,塑胶件和金属件不一样。ABS、PC、亚克力、POM这些材料弹性大、导热慢,切削热一上来就容易翘曲。尤其薄壁手板,装夹如果只想着“夹紧”,往往夹完就变形,精加工尺寸飘、表面还容易留夹伤。CNC精密加工塑胶手板,第一步其实是把零件稳住,而不是夹死。
常用装夹方式怎么选?
塑胶手板CNC加工里,常见装夹有几类。规则方块毛坯可用平口钳或软爪,夹持面要垫橡胶、铜皮或尼龙,避免夹伤ABS手板加工、PC手板加工常见的外观面和透明面。板状薄壁件,比如亚克力手板加工、透明件CNC加工,常用真空吸盘,靠吸附力固定,减少局部硬压,但要注意密封面、余量和吸附稳定性。带基准面的较大零件,可用压板加垫块,关键是受力点分散、对称压紧,不能单点硬压。复杂曲面或异形塑胶结构手板,最好做定制仿形夹具,必要时用3D打印辅助做定位支撑或保护垫,让薄壁区域有依托。
薄壁件稳定加工,核心是降力、控热、分粗精
薄壁塑胶手板打样,说白了要控制切削力、切削热和应力释放。刀具要锋利,前角和排屑要适配塑料特性;参数上宁可高转速、小切深、轻进给,也别追求一次吃刀。粗加工先去掉大部分余量,留精加工余量,必要时半精加工后再找正,让材料应力慢慢释放。加工路径要短、悬伸要小,多数情况下顺铣比强挤更友好。冷却润滑也不能省,但透明件要避免冷却液残留和热斑。POM手板加工尺寸稳定性不错,薄壁悬空位置仍要支撑;PA6、PA66手板加工要注意含水率,否则尺寸会漂;PC手板加工则要防夹持应力和热应力开裂。加工后也别急着强拆,慢冷可减少回弹。
从塑胶到金属,聚淼手板怎么做落地验证
很多研发负责人找深圳塑胶手板加工厂家,不只是要一个能看的外观手板,而是要做塑胶功能手板加工、装配校验,甚至小批量试制。塑胶手板CNC加工如果只靠经验硬做,交期和良率都容易失控。像聚淼手板这种深圳沙井工厂,100多台CNC加工设备,资深机加工工程师会提前看图纸:哪里是薄壁、哪里是悬空、要不要真空吸盘、要不要定制夹具。材料上覆盖ABS、PC、PMMA、POM、PP、PE、尼龙等塑胶手板加工和CNC塑料零件加工,也做铝合金手板、6061/7075、不锈钢、铜等金属手板CNC精密加工,配合3D打印辅助打样、小批量硅胶复模和喷油、打磨、抛光、丝印、镭雕、阳极氧化等表面处理,把建模、打样、手板成品、小批量交付串起来,常规塑胶或金属件最快3天出样。
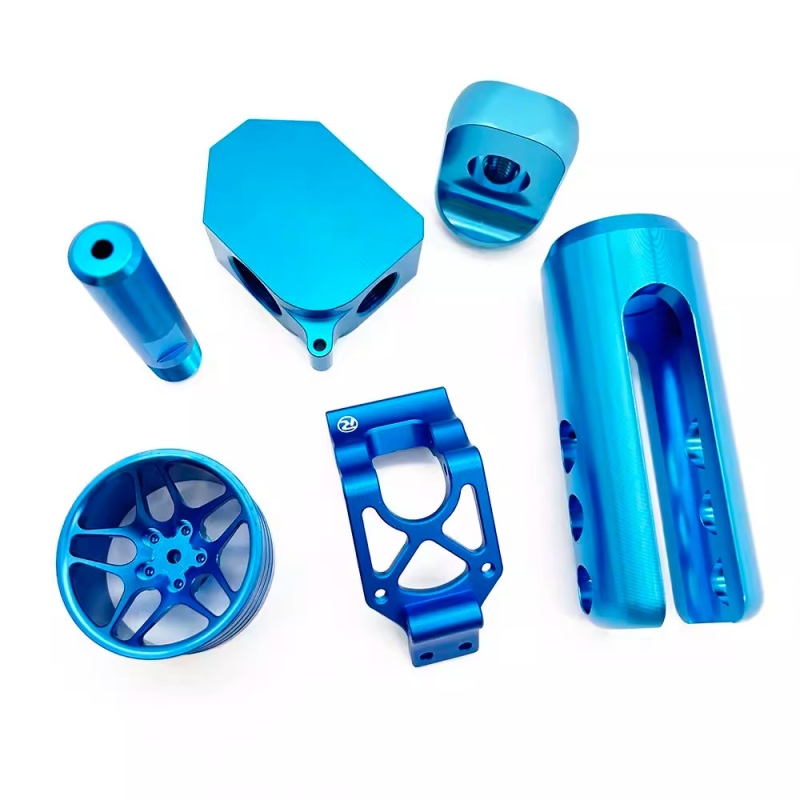
如果你正在做产品研发,需要塑胶或金属材质的机加工手板做结构 / 装配验证,不妨和聚淼手板聊聊,看看我们能否更快帮你把图纸变成实物。
延伸阅读:
更多 3D 打印工艺与材料资料,可见:
https:// 手板。广东